
Novinky
MIGOMAT INWERTOROWY RTMSTF0172
POLOAUTOMATICKÝ ZVÁRACÍ STROJ MIG/MAG, FLUX SYNERGY, MMA A TIG LIFT
MIG/MAG a FLUX bez externého plynu | Automatický výber parametrov v synergickom režime | MMA a TIG LIFT | 200 A | Ovládanie 2T / 4T / SPOT | LCD s odčítaním napätia a prúdu | Jednofázové napájanie 230 V
Spojte oceľové profily, opravte konzolu a pripravte ďalší upevňovací prvok bez toho, aby ste museli organizovať svoj zvárací valec s vlastnou ochranou. Tento invertorový poloautomatický zvárací stroj kombinuje MIG/MAG, FLUX SYNERGY, MMA a TIG LIFT, čo vám dáva možnosť výberu metód v závislosti od úlohy a použitého zariadenia.
TAVIDLO bez externého plynu: menej dielov na prípravu na zváracej stanici vďaka drôtu s vlastnou ochranou.
Automatický výber parametrov: synergia uľahčuje nastavenie zariadenia pred začatím práce.
2T, 4T a SPOT: nastavenie ovládania pre krátke bodové zváranie a dlhšie zvarové úseky.
Nastaviteľná asistencia MMA: HOT START a ARC FORCE pomáhajú so spustením zvárania a udržaním oblúka.
5 kg a rukoväť na prenášanie: zariadenie môžete presunúť na miesto, kde je pripravený prvok na opravu.
TECHNICKÉ ÚDAJE
Metódy zvárania: MIG/MAG, FCAW (FLUX), MMA, TIG LIFT; synergia MIG/MAG a FLUX SYNERGY s automatickým výberom parametrov
Zvárané materiály: MIG/MAG - uhlíková, legovaná a nehrdzavejúca oceľ, hliník, meď; TIG LIFT - nehrdzavejúca oceľ a hliník
Napájanie: jednofázové, 230 V AC; menovitá frekvencia 50 Hz, prípustná 50–60 Hz; minimálny prierez inštalačného vodiča 2,5 mm²
Zdanlivá spotreba energie: MIG/MAG - 8,1 kVA; MMA - 9,4 kVA; TIG LIFT - 6,1 kVA
Odporúčaná sieťová ochrana: MIG/MAG - 35,1 A; MMA - 40,9 A; TIG LIFT - 26,3 A
Rozsah zváracieho prúdu a napätia: MIG/FLUX - 30-200 A, 15,5-24 V; MMA - 20-200 A, 20,8-28 V; TIG LIFT - 15-200 A, 10,6-18 V
Prúd v závislosti od pracovného cyklu (MIG/MAG, MMA, TIG LIFT): 200 A pri 60 %, 154,9 A pri 100 %; referenčný čas 10 minút
Napätie naprázdno: 62 V
Priemery zváracích materiálov: drôt - 0,8 / 0,9 / 1,0 / 1,2 mm; elektródy MMA - 1,6–5 mm
Podávač drôtu: 2-valcový, s nastavením tlaku
Režimy riadenia: 2T, 4T, SPOT s nastavením času bodového zvárania
Funkcie MMA: HOT START a ARC FORCE – každá nastaviteľná od 0 do 10; VRD – zapínanie a vypínanie, znižuje napätie naprázdno na približne 20 V
Káble: napájací kábel vyvedený zo zadnej steny cez priechodku; prierez zobrazeného uzemňovacieho kábla - 1 × 25 mm²
Chladenie a ochrana: ventilátor, tepelná ochrana; trieda ochrany krytu IP21S
Rozmery zariadenia (D × Š × V): 37,5 × 17 × 29 cm
Čistá hmotnosť zariadenia: 5 kg
OBSAH SÚPRAVY
Poloautomatický zvárací stroj RED TECHNIC RTMSTF0172
Kábel s uzemňovacou svorkou (−): dĺžka 205 cm
Držiak elektródy MMA (+) s káblom: dĺžka 205 cm, priemer zástrčky 9 mm
Držiak zváracieho drôtu s káblom: dĺžka 250 cm
Kontaktný hrot: 0,9 mm
Kontaktný hrot: 0,8 mm
Obojstranný valec: 0,8 / 0,9
Zváračská maska
Kefa na troskové kladivo
Samotieniaci drôt FLUX E71T-GS: priemer 0,8 mm, cievka 0,45 kg
Univerzálny kľúč
Používateľská príručka
Originálne balenie
JEDNA ZVÁRACIA STROJ NA DIELENSKÉ PROJEKTY A OPRAVY
Od montáže oceľového rámu až po opravu upínacích prípravkov alebo konzol, RED TECHNIC RTMSTF0172 SYNERGY vám umožňuje prispôsobiť metódu zvárania danej úlohe bez toho, aby ste museli meniť celý stroj. Táto invertorová poloautomatická zváračka kombinuje MIG/MAG, drôt FLUX s vlastnou ochranou, MMA obalenú elektródu a TIG LIFT. Je to praktická voľba pre dielňu, ktorá okrem nových dizajnov vyrába aj zákazkové upínacie prípravky a vykonáva bežné opravy.
Synergický režim automaticky vyberá parametre, čím zjednodušuje prípravu na zváranie drôtom, zatiaľ čo LCD displej umožňuje odčítanie napätia a prúdu. Ak uprednostňujete prácu bez externej fľaše s ochranným plynom, môžete si zvoliť metódu FLUX. TIG LIFT na druhej strane rozširuje možnosti zariadenia o presné vedenie zvárania; vyžaduje si dodatočný TIG horák s ventilom a prívod plynu z regulátora fľaše priamo do horáka.
MIG/MAG ALEBO TAVIDLO BEZ VALCOV – VYBERTE SI SPÔSOB ZVÁRANIA DRÔTOM
Pri oprave konzoly alebo montáži oceľového rámu nie je potrebné zabezpečovať externý ochranný plyn. Metóda FLUX/FCAW používa samotieniaci drôt, takže stanica pre túto metódu zvárania nevyžaduje plynovú fľašu.
FLUX SYNERGY automaticky upravuje parametre, čím znižuje počet nastavení, ktoré je potrebné upravovať individuálne. To zjednodušuje prípravu zariadenia na ďalšiu úlohu a umožňuje vám rýchlejšie prejsť od nastavenia k pripojeniu.
MIG/MAG rozširuje svoje využitie o zváranie uhlíkových, legovaných a nehrdzavejúcich ocelí, ako aj hliníka a medi. Pri tejto metóde pracujete s externou ochrannou atmosférou plynu a vyberáte plyn a drôt podľa materiálu. Synergický režim MIG/MAG automaticky vyberá parametre, čo pomáha udržiavať konzistentné nastavenia od jedného spoja k druhému.
200 S JASNÝM DEFINOVANÝM PRACOVNÝM CYKLOM
200 A pri 60 % pracovnom cykle znamená 6 minút zvárania a 4 minúty prestávky počas 10-minútového referenčného obdobia. Pri 154,9 A je pracovný cyklus 100 %. Tieto hodnoty umožňujú vyhodnotiť zariadenie nielen podľa najvyššieho čísla na paneli, ale aj podľa dĺžky nasledujúcich pracovných období.
Pri výbere prúdu pre danú úlohu môžete zohľadniť požadované parametre zvárania aj pracovnú rýchlosť celej konštrukcie.
APLIKÁCIE V PRAXI
Konštrukcia rámu alebo stojana: Spojte pripravené oceľové profily do požadovaného tvaru. Body umožňujú najprv určiť polohu prvkov a potom pristúpiť k samotným zvarom.
Oprava konzoly: Pri opravárenských prácach si môžete vybrať medzi zváraním drôtom s vlastnou ochranou alebo zváraním obalenou elektródou v závislosti od charakteru pripojenia a prístupu k pracovnému priestoru.
Prispôsobte si svoj upínací prípravok: Pridajte k pripravenému obrobku oceľové očko, držiak alebo konektor. Rôzne metódy vám umožňujú používať jeden zdroj energie na rôzne úlohy, namiesto toho, aby ste boli obmedzení na jednu metódu zvárania.
PRISPÔSOBTE OVLÁDANIE DĹŽKE PRIPOJENIA
Tri režimy ovládania – 2T, 4T a SPOT – umožňujú prispôsobiť ovládanie spúšte danej úlohe: od krátkych spojov, cez dlhšie zvary, až po bodové upevnenie prvkov pred samotným zváraním.
2T vám poskytuje priamu kontrolu nad začiatkom a koncom zvaru: stlačením spúšte zvárate a uvoľnením ju dokončíte. Toto je praktická voľba pre krátke zvary, napríklad pri spájaní profilov, kde často zastavujete a premiestňujete horák.
4T vám umožňuje zvárať dlhšie bez neustáleho držania spúšte. Pri dlhých, rovných spojoch vám to uvoľní prst a umožní vám sústrediť sa na rovnomerné vedenie pištole a udržiavanie jej uhla k materiálu. Koniec zvaru môžete stále ovládať tlačidlom pištole.
Bodové zváranie SPOT s nastaviteľným časom bodového zvárania je užitočné na predbežné stehovanie komponentov, ako sú rohy rámu, pred vykonaním plných zvarov. Nastavíte si čas na vykonanie bodového zvárania namiesto toho, aby ste ho museli zakaždým merať pohybom prsta. To uľahčuje udržiavanie konzistentných časov stehovania a umiestnenie dielov voči sebe pred pokračovaním.
DRÔTOVÉ VEDENIE POD KONTROLOU
Dvojvalcový podávač zaisťuje rovnomerné podávanie drôtu a gombík umožňuje nastaviť tlak valčeka. Správne nastavenie tlaku pomáha znížiť preklzávanie a plynulo viesť drôt počas zvárania.
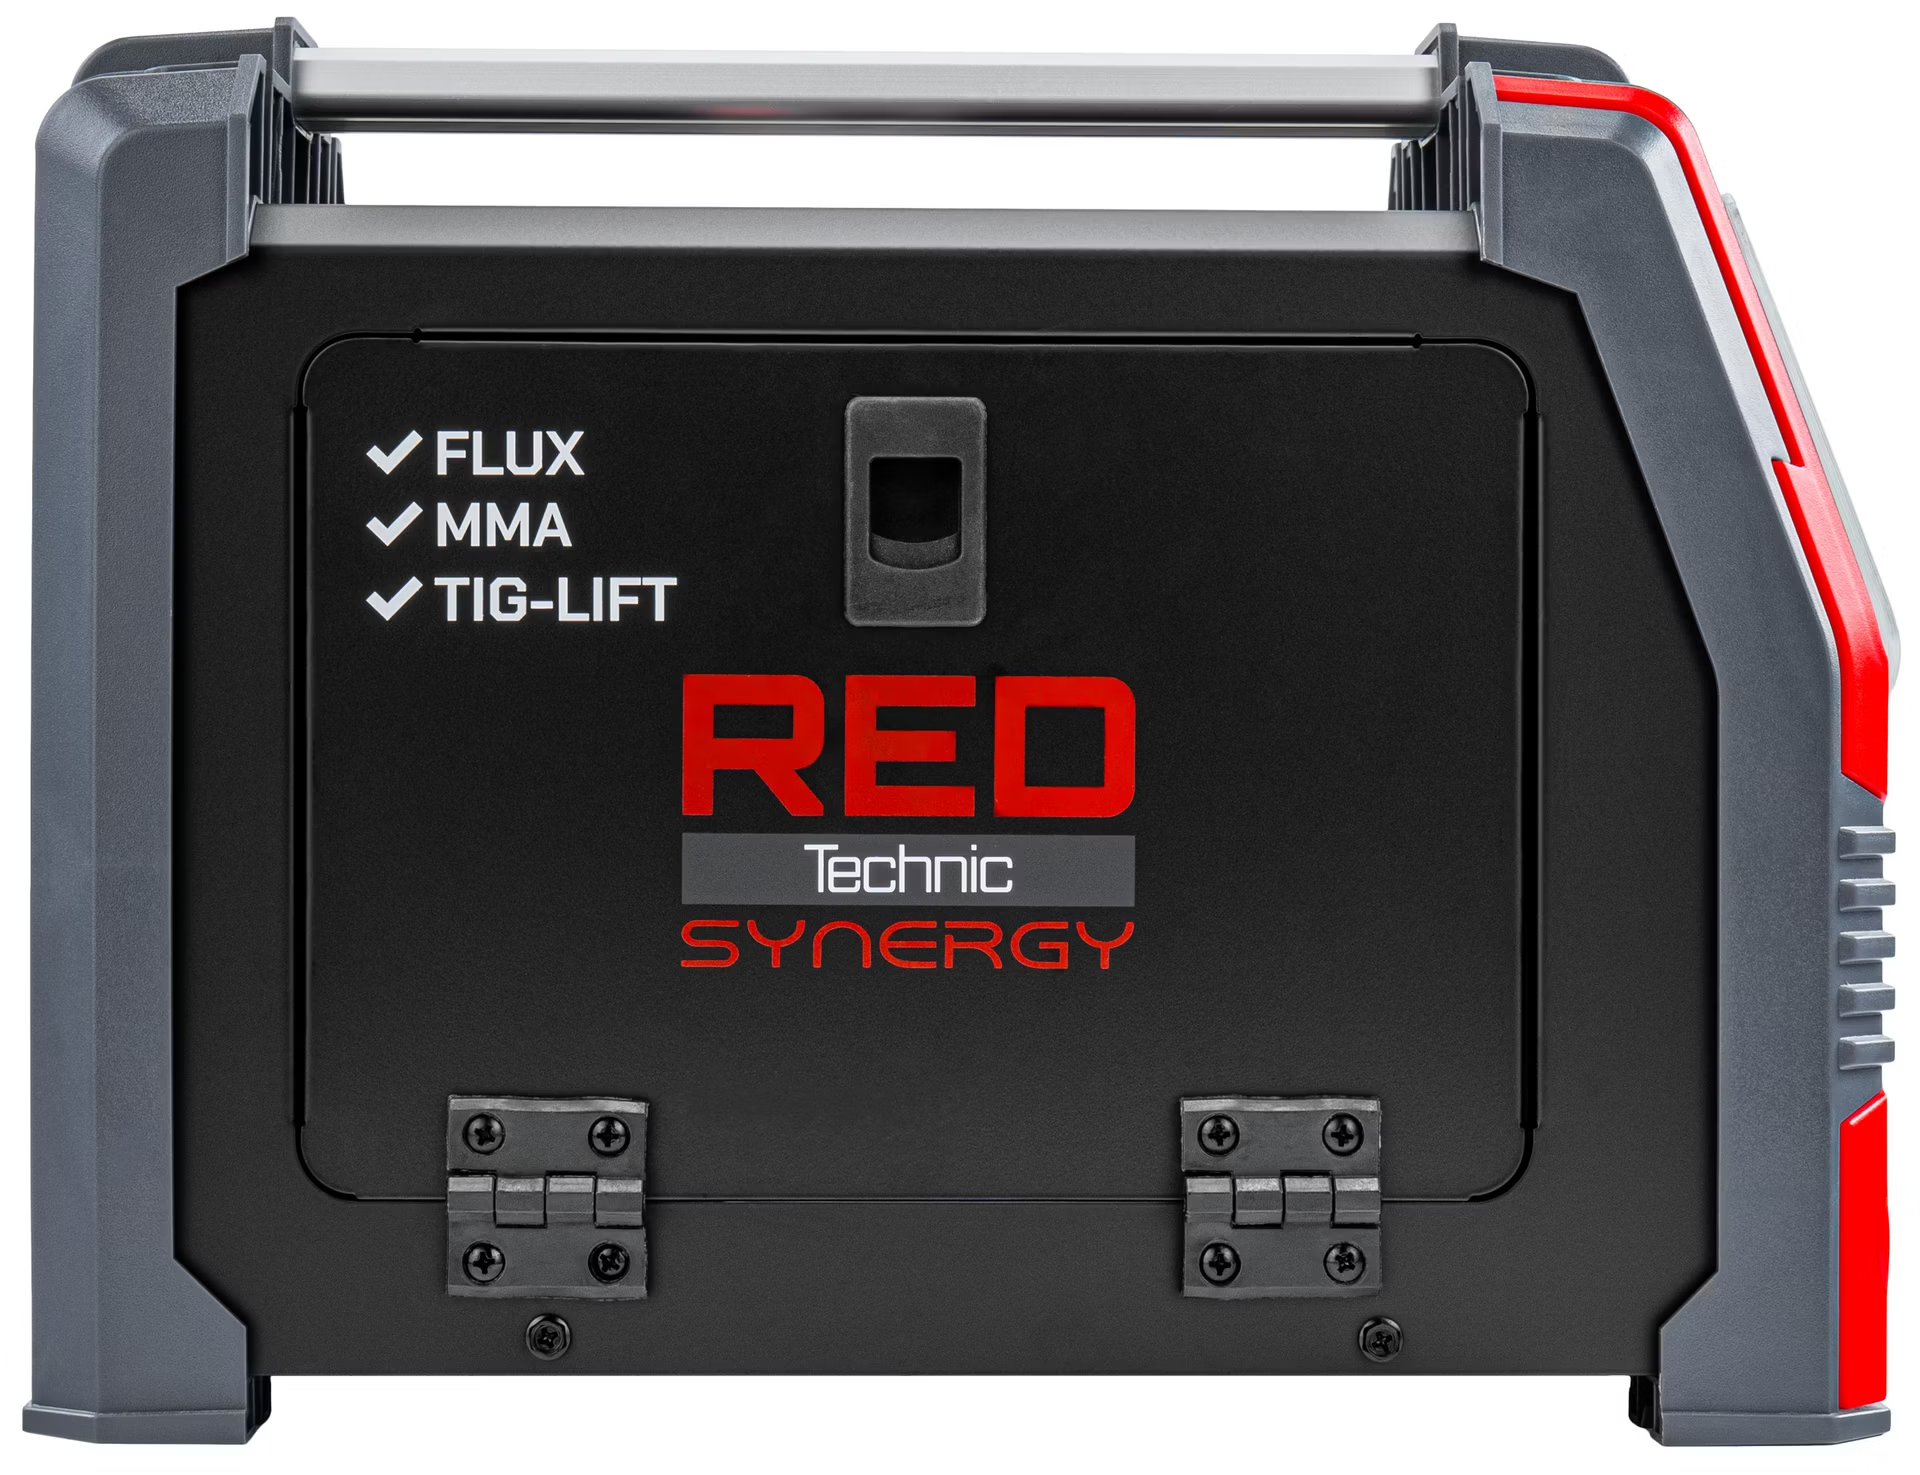
Zariadenie podporuje priemery 0,8 / 0,9 / 1,0 / 1,2 mm. Bočná klapka so západkou a dvoma spodnými pántami umožňuje prístup do komory. Podržaním tlačidla výberu priemeru sa aktivuje podávanie, čo uľahčuje vkladanie drôtu do vodidla počas nastavovania zvárania.
JEDNODUCHŠÍ ŠTART A LEPŠIA KONTROLA V MMA
Pri opravách a montážnych prácach vám zváranie obalenou elektródou umožňuje pracovať bez externého ochranného plynu. Tento model akceptuje elektródy s priemerom 1,6 – 5 mm a ponúka reguláciu prúdu MMA od 20 do 200 A, čo vám umožňuje zvoliť si nastavenie, ktoré najlepšie vyhovuje použitej elektróde a vytvorenému spoju.
Nemusíte len nastavovať zvárací prúd. Samostatné nastavenia pre začiatok zvárania a udržiavanie oblúka vám umožňujú prispôsobiť reakciu zariadenia umiestneniu elektródy:
HORÚCI ŠTART, nastaviteľný 0–10: Krátkodobo zvyšuje prúd pri zapálení oblúka, čím uľahčuje začatie zvárania. Namiesto použitia jednej pevnej úrovne môžete nastaviť silu tohto zosilnenia.
SILA ARC, nastaviteľná 0–10: Pomáha udržiavať oblúk pri zmene jeho dĺžky. Toto pomáha, keď sa vzdialenosť elektródy od materiálu mení počas jej pohybu.
Zapínanie a vypínanie VRD: Po zapnutí znižuje napätie naprázdno zo 62 V na približne 20 V, čím obmedzuje výstupné napätie, keď nezvárate.
Pri dlhších zvaroch je dôležitá aj povolená záťaž: pri MMA dosahuje zariadenie 200 A pri 60 % pracovnom cykle a 154,9 A pri 100 % pracovnom cykle. Pracovný cyklus sa vzťahuje na 10 minút – pri 200 A to znamená 6 minút zvárania a 4-minútovú prestávku na chladenie.
TIG ZDVIH PRE PRESNÉ VEDENIE ZVÁRU
Pri spájaní nehrdzavejúcej ocele a hliníka umožňuje TIG LIFT presné riadenie oblúka a nezávislé pridávanie prídavného materiálu. To je užitočné pre obrobky, kde je nevyhnutné presné zarovnanie zvaru pozdĺž hrán. Pracujete s netaviteľnou elektródou a prídavný materiál podávate samostatne, čo vám dáva priamu kontrolu nad miestom a rýchlosťou pridávania prídavného materiálu.
Zapálenie LIFT nastáva, keď sa elektróda dotkne materiálu a zdvihne ho. Rozsah nastavenia prúdu pre túto metódu je 15 – 200 A, čo umožňuje prispôsobenie hrúbke obrobku a typu spoja. Zváracie napätie TIG sa pohybuje od 10,6 do 18 V a polia prúdu a napätia na LCD displeji uľahčujú odčítanie parametrov.
Pri väčšom zaťažení nie je dôležitý len maximálny prúd, ale aj prevádzkový čas. Zariadenie dosahuje 200 A pri 60 % pracovnom cykle a 154,9 A pri 100 % pracovnom cykle. Pre referenčné obdobie 10 minút to znamená 6 minút zvárania a 4-minútovú prestávku pri 200 A, alebo prevádzku počas celého obdobia pri 154,9 A.
Zváranie TIG vyžaduje dodatočný horák s plynovým ventilom a prívodom plynu z regulátora fľaše priamo do horáka. Tento spôsob pripojenia sa oplatí zvážiť pri montáži pracoviska – samotný horák na drôtové zváranie nenahradí horák TIG.
ODPOJITEĽNÉ KÁBLE – JEDNODUCHŠIA INŠTALÁCIA A PREPRAVA
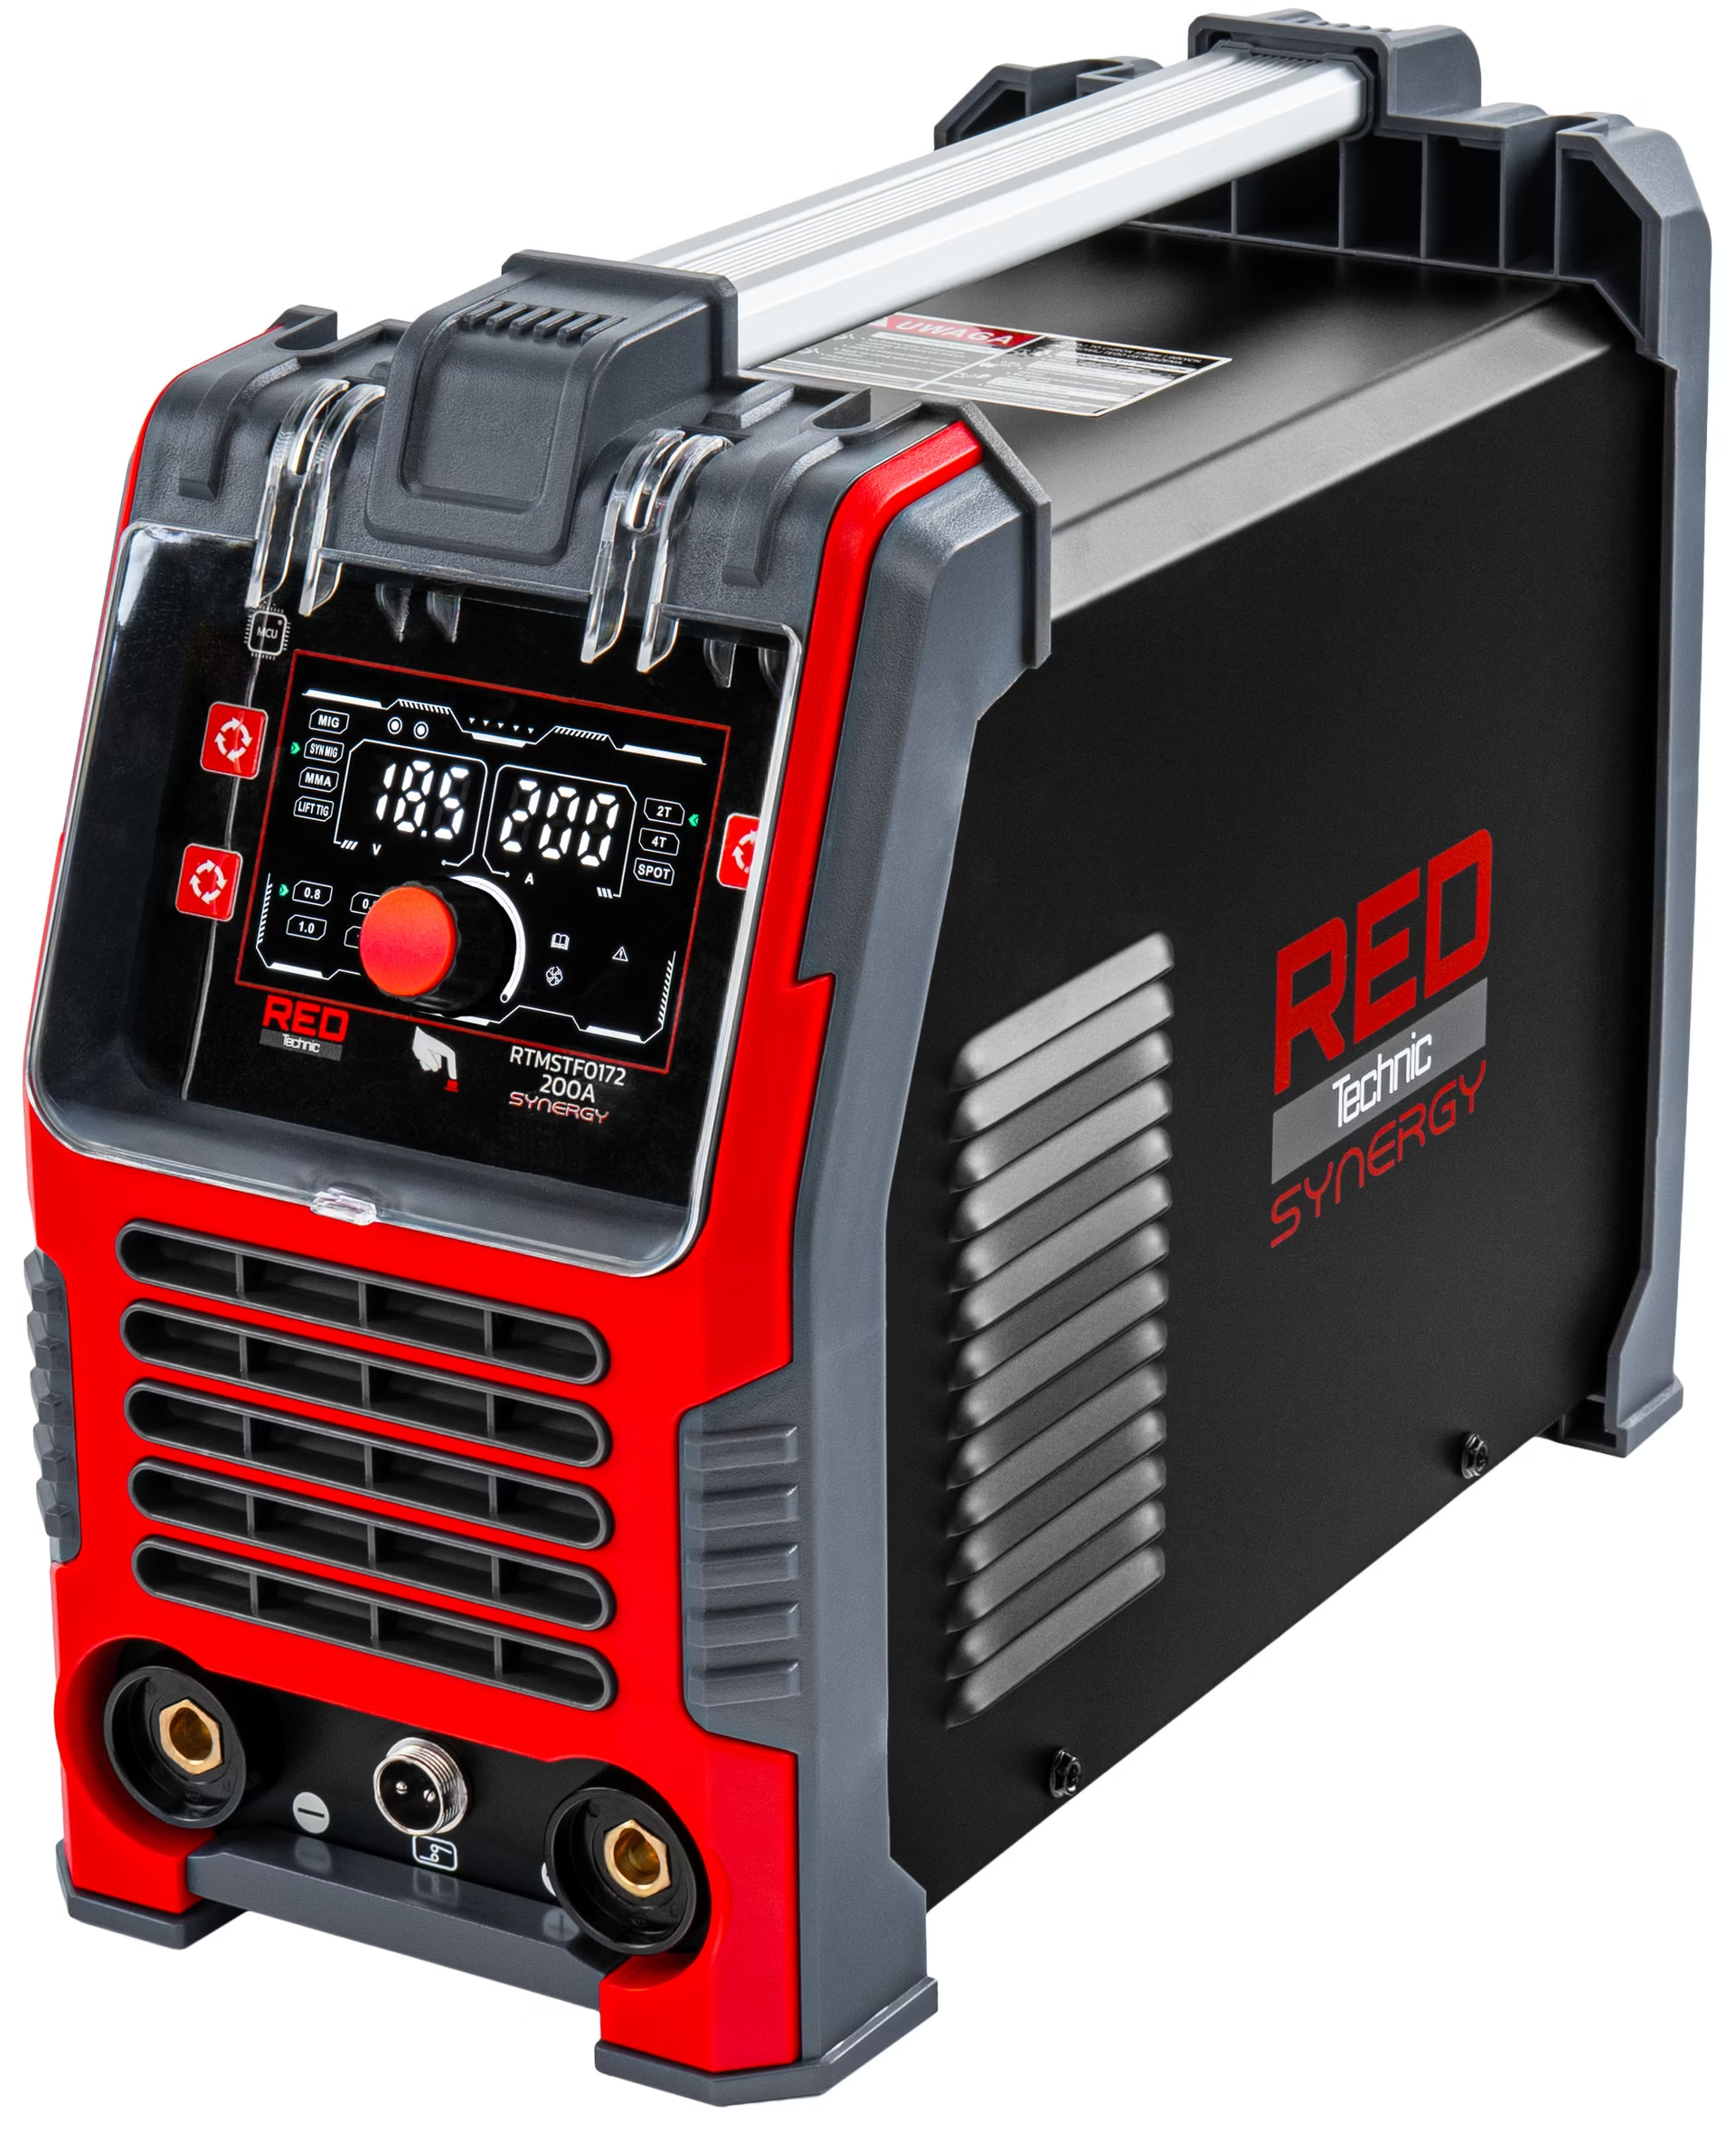
Keď skončíte, môžete odpojiť pracovné káble a zabaliť ich samostatne, namiesto toho, aby ste museli prenášať zváračku so všetkým pripojeným príslušenstvom. Pripojenia sa nachádzajú na prednej strane jednotky, takže prístup k nim nevyžaduje otváranie puzdra. Zváracia pištoľ s drôtom má samostatný dvojkolíkový konektor na ovládanie spúšte a napájacie zásuvky sú jasne označené symbolmi − a +.
Kábel horáka na drôtové zváranie je dlhý 250 cm, čo umožňuje jeho voľné vedenie pozdĺž obrobku na pracovnom stole. Uzemňovací kábel a kábel horáka MMA majú dĺžku 205 cm a zástrčka držiaka elektródy má priemer 9 mm. Tieto špecifické rozmery vám pomôžu naplánovať umiestnenie zariadenia vzhľadom na miesto zvárania a bod upevnenia uzemňovacej svorky.
OČÍTAJTE NAPÄTIE A PRÚD, NASTAVTE POSÚVANIE DRÔTU
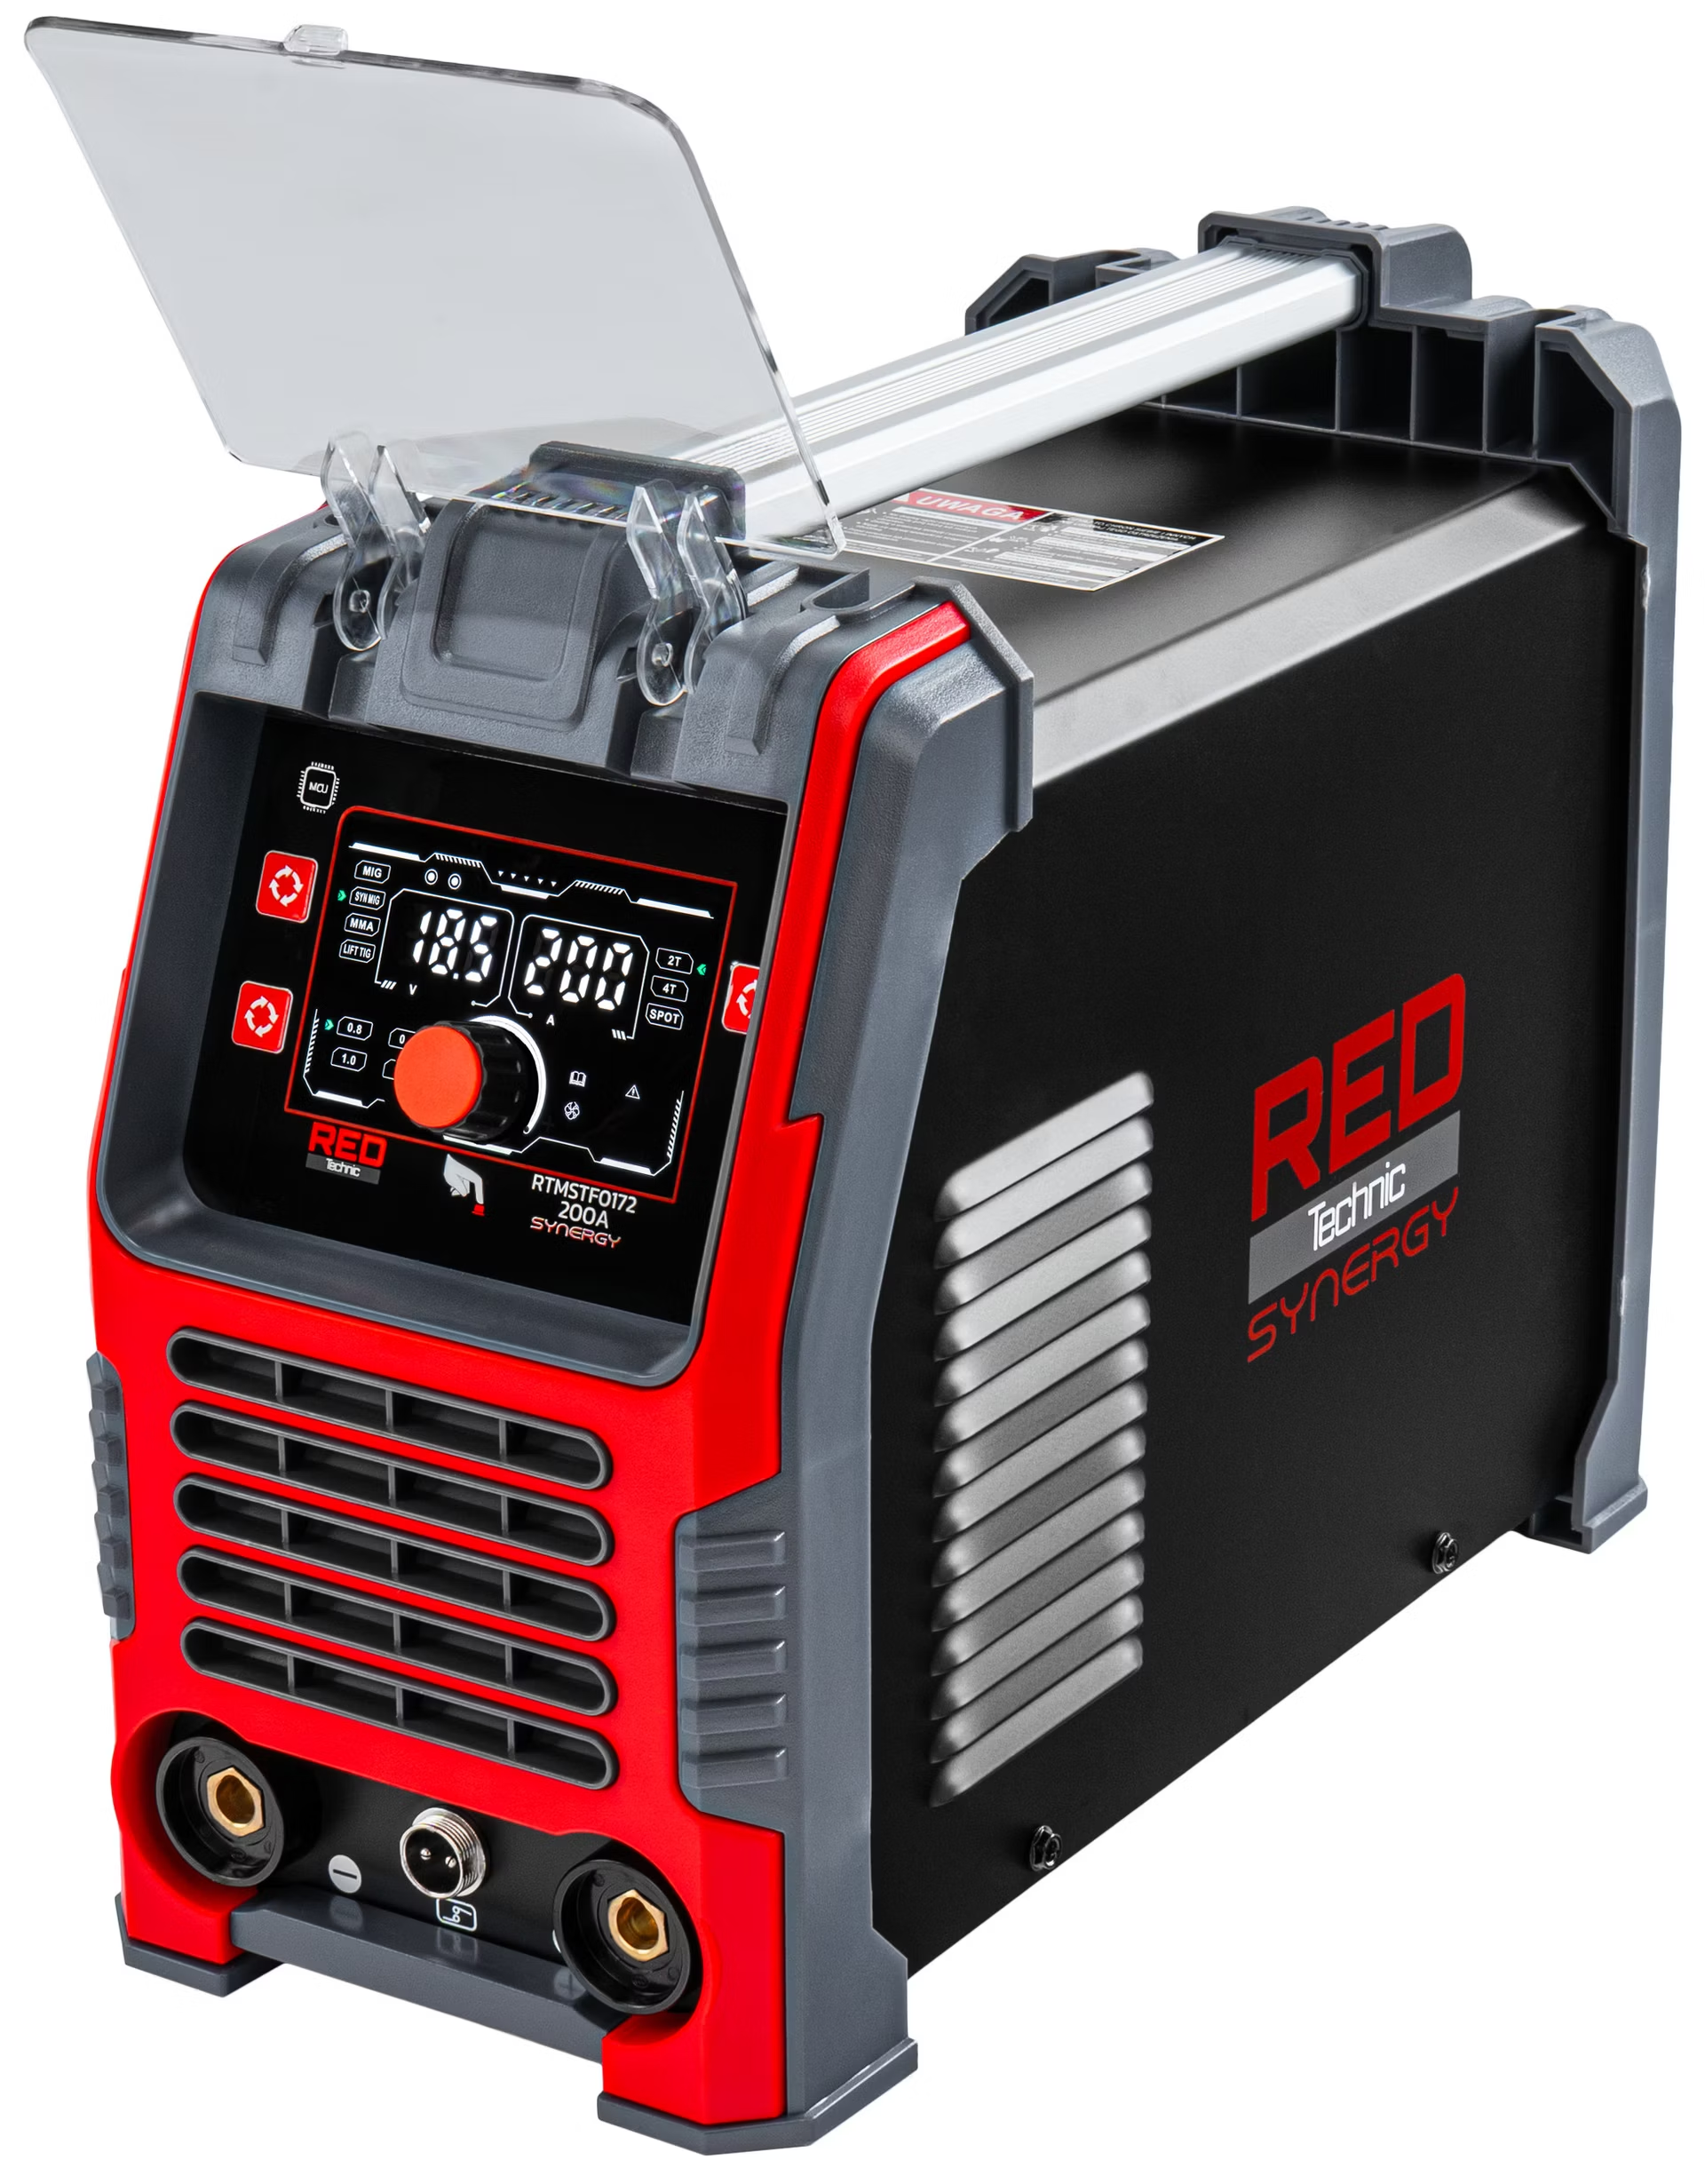
LCD displej zobrazuje hodnoty napätia a prúdu a tlačidlá umožňujú výber metódy zvárania a režimu ovládania. Tlačidlo výberu metódy umožňuje prepínať medzi MIG/MAG, MMA a TIG LIFT. Dva gombíky upravujú napätie alebo prúd a podávanie drôtu, čo vám umožňuje prispôsobiť nastavenia zváranému spoju a sledovať ich na obrazovke počas zvárania.
Priehľadná chlopňa umožňuje vidieť panel, aj keď je zatvorený. Ak chcete zmeniť nastavenia, zdvihnite ju, čím odhalíte tlačidlá a ovládače.
5 KG, JEDNODUCHÝ PRENOS DO VAŠEJ ĎALŠEJ PRÁCE
Nie každú opravu je možné vykonať za jedným stolom. Čistá hmotnosť 5 kg a predĺžená horná rukoväť uľahčujú presunutie zdroja energie bližšie k pripravenému dielu a jeho odloženie po dokončení práce.
Zariadenie používa jednofázové striedavé napájanie 230 V, takže nevyžaduje trojfázové pripojenie.
IGBT TECHNOLÓGIA A TEPELNÁ OCHRANA
Invertorový systém IGBT efektívne premieňa energiu na zváranie a zároveň si zachováva kompaktný dizajn. RED TECHNIC RTMSTF0172 kombinuje zvárací prúd až 200 A s čistou hmotnosťou 5 kg – praktická kombinácia pri premiestňovaní zariadenia medzi stanicami.
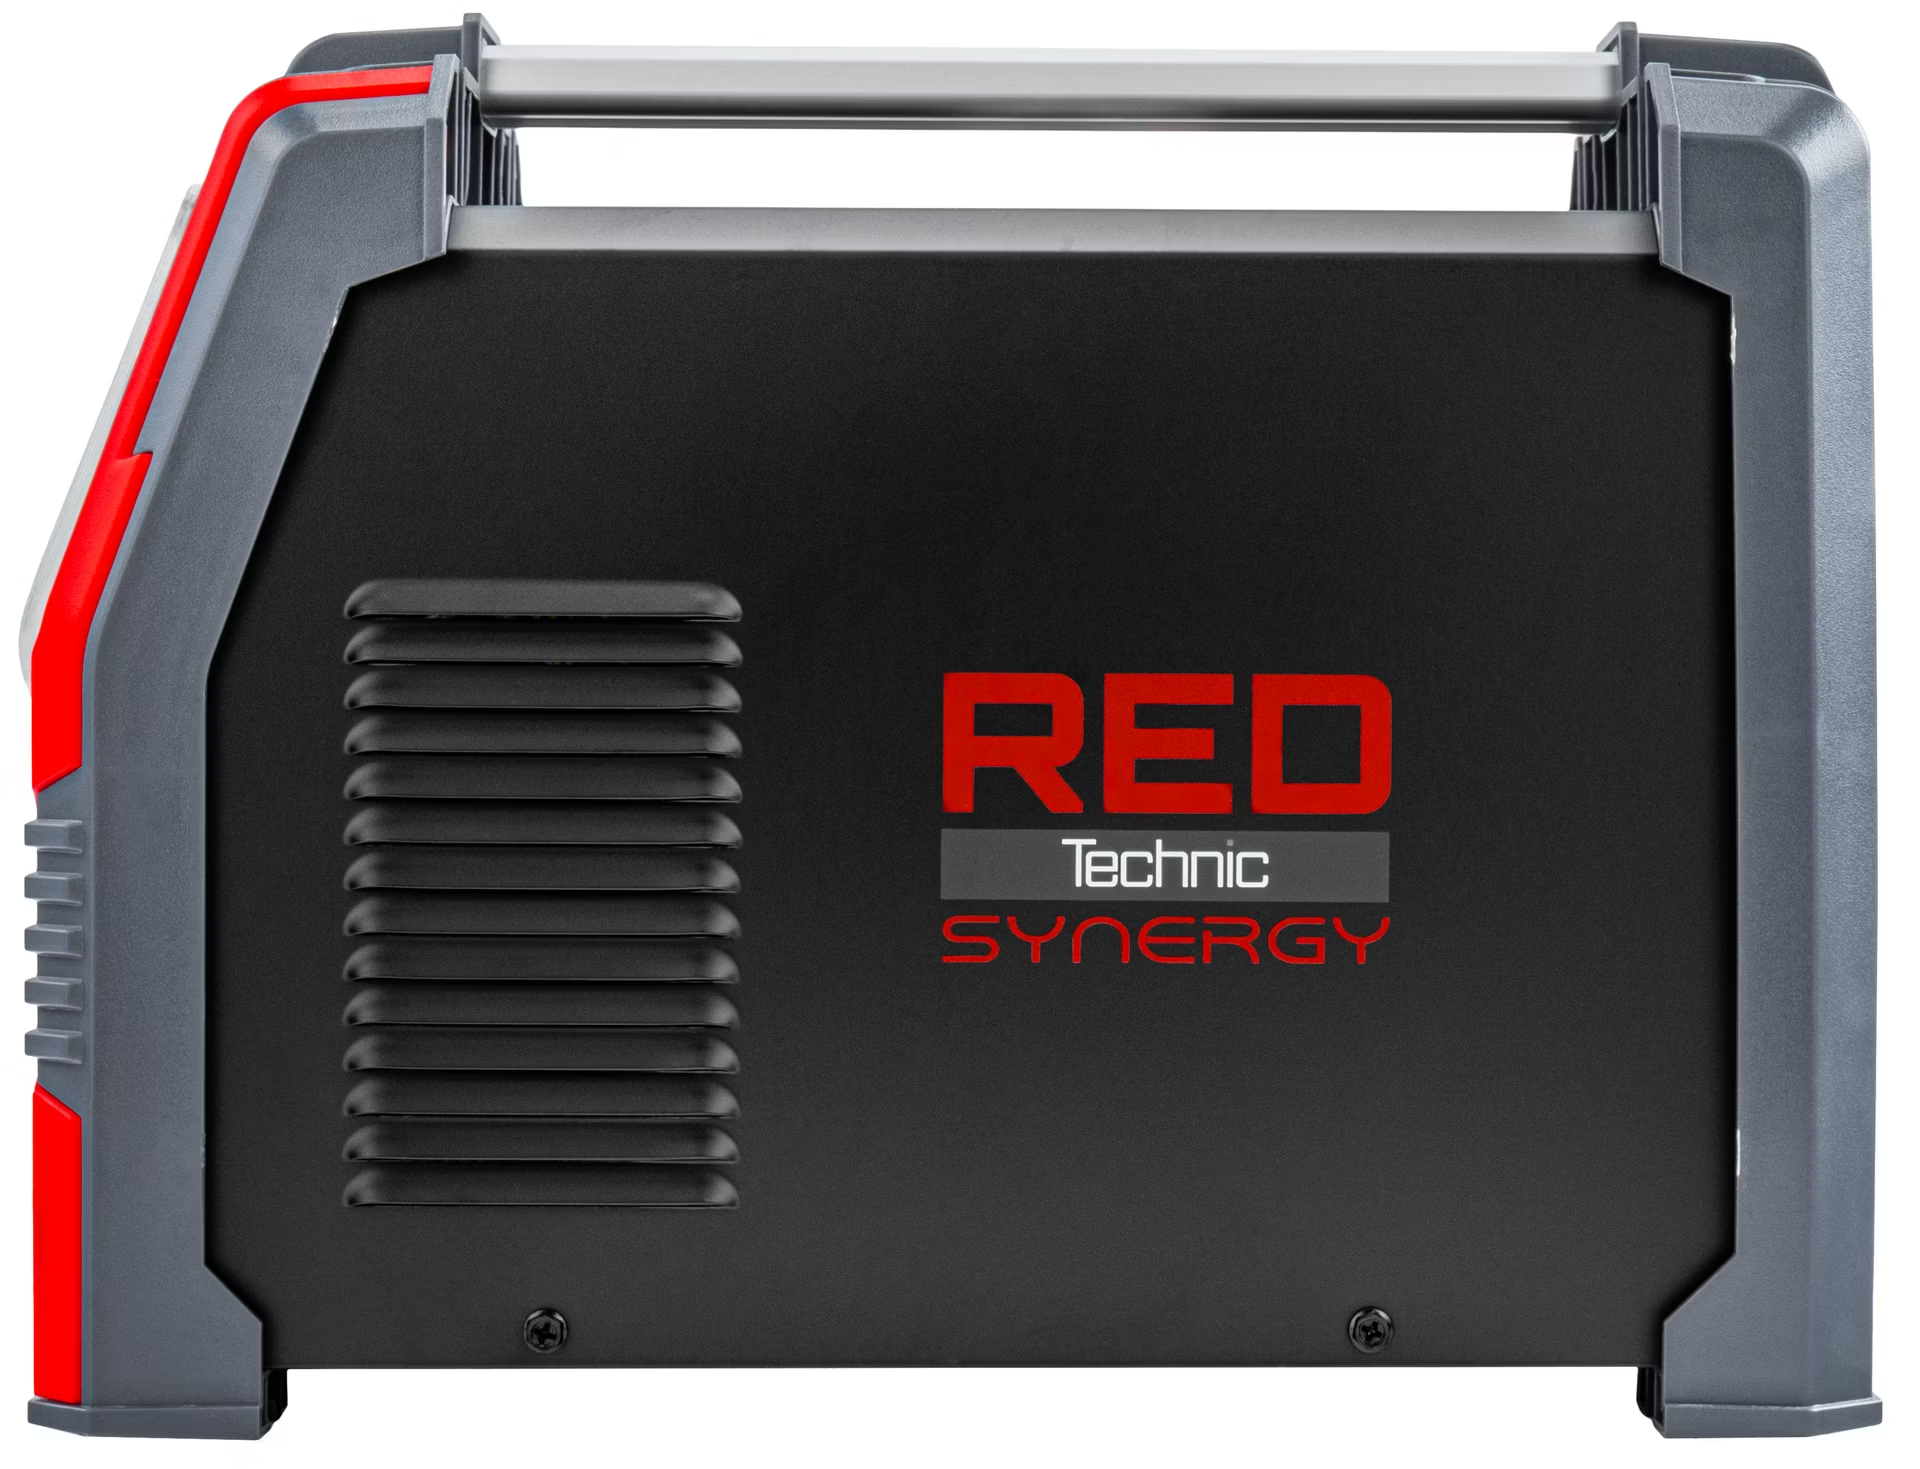
Ventilátor v zadnej časti krytu je zodpovedný za chladenie zariadenia. Keď sa prekročí povolený prevádzkový čas pri zaťažení, tepelná ochrana vypne zváračku a ochráni ju pred ďalšou prevádzkou v takýchto podmienkach. Táto dodatočná ochrana elektroniky funguje v spojení so stanoveným pracovným cyklom zariadenia.
PREČO SI VYBRAŤ TENTO MODEL?
Toto je skvelá voľba pre tých, ktorí chcú vykonávať oceľové konštrukcie a opravy pomocou viacerých metód v jednom zariadení. Najväčší úžitok získate tam, kde sa úlohy líšia od krátkych bodových až po dlhšie zvary.
TAVIDLO bez externého plynu: pripravíte si pracovnú stanicu na prácu so samotieneným drôtom bez valca a redukcie potrebnej na ochranu plynom.
SYNERGIA TOKOV: Automatický výber parametrov znižuje manuálne nastavovanie pred začatím ďalšej úlohy.
MMA s HOT START a ARC FORCE: nastaviteľný zosilňovač pomáha zapáliť a udržať oblúk pri práci s obalenou elektródou.
2T, 4T a nastaviteľný SPOT: môžete si zvoliť spôsob ovládania pre bodové upevnenie prvkov a vytváranie dlhších spojení.
5 kg a horná rukoväť: zdroj napájania môžete presúvať medzi stanicami namiesto toho, aby ste všetky úlohy organizovali na jednom mieste.
OTÁZKY A ODPOVEDE
Čo by ste mali zvážiť pri výbere medzi FLUX a MMA?
FLUX používa drôt s vlastnou ochranou, ktorý je podávaný cez zariadenie a nevyžaduje žiadny externý plyn. MMA používa obalenú elektródu. Výber závisí od typu pripojenia, dostupnosti a prídavného materiálu, s ktorým chcete pracovať.
Aké priemery ďalších materiálov zariadenie podporuje?
Priemery drôtov sú 0,8 / 0,9 / 1,0 / 1,2 mm a rozmery elektród MMA sú 1,6 – 5 mm. Typ drôtu alebo elektródy sa vyberá na základe zváraného materiálu a metódy zvárania.
Je potrebný trojfázový prúd?
Nie. Zváračka pracuje s jednofázovým striedavým napätím 230 V. Zdanlivá spotreba energie pre každú metódu je uvedená v technických údajoch.
Znamená SPOT zváranie plechov tlakovými elektródami?
Nie. SPOT je bodové oblúkové zváranie s nastaviteľným časom expozície, nie odporové zváranie.
Predaj skončil
Kategória:
Poloautomatické zváracie stroje MIG/MAG
Kód produktu:pow-RTMSTF0172
Popis produktu
POLOAUTOMATICKÝ ZVÁRACÍ STROJ MIG/MAG, FLUX SYNERGY, MMA A TIG LIFT
MIG/MAG a FLUX bez externého plynu | Automatický výber parametrov v synergickom režime | MMA a TIG LIFT | 200 A | Ovládanie 2T / 4T / SPOT | LCD s odčítaním napätia a prúdu | Jednofázové napájanie 230 V
Spojte oceľové profily, opravte konzolu a pripravte ďalší upevňovací prvok bez toho, aby ste museli organizovať svoj zvárací valec s vlastnou ochranou. Tento invertorový poloautomatický zvárací stroj kombinuje MIG/MAG, FLUX SYNERGY, MMA a TIG LIFT, čo vám dáva možnosť výberu metód v závislosti od úlohy a použitého zariadenia.
TAVIDLO bez externého plynu: menej dielov na prípravu na zváracej stanici vďaka drôtu s vlastnou ochranou.
Automatický výber parametrov: synergia uľahčuje nastavenie zariadenia pred začatím práce.
2T, 4T a SPOT: nastavenie ovládania pre krátke bodové zváranie a dlhšie zvarové úseky.
Nastaviteľná asistencia MMA: HOT START a ARC FORCE pomáhajú so spustením zvárania a udržaním oblúka.
5 kg a rukoväť na prenášanie: zariadenie môžete presunúť na miesto, kde je pripravený prvok na opravu.
TECHNICKÉ ÚDAJE
Metódy zvárania: MIG/MAG, FCAW (FLUX), MMA, TIG LIFT; synergia MIG/MAG a FLUX SYNERGY s automatickým výberom parametrov
Zvárané materiály: MIG/MAG - uhlíková, legovaná a nehrdzavejúca oceľ, hliník, meď; TIG LIFT - nehrdzavejúca oceľ a hliník
Napájanie: jednofázové, 230 V AC; menovitá frekvencia 50 Hz, prípustná 50–60 Hz; minimálny prierez inštalačného vodiča 2,5 mm²
Zdanlivá spotreba energie: MIG/MAG - 8,1 kVA; MMA - 9,4 kVA; TIG LIFT - 6,1 kVA
Odporúčaná sieťová ochrana: MIG/MAG - 35,1 A; MMA - 40,9 A; TIG LIFT - 26,3 A
Rozsah zváracieho prúdu a napätia: MIG/FLUX - 30-200 A, 15,5-24 V; MMA - 20-200 A, 20,8-28 V; TIG LIFT - 15-200 A, 10,6-18 V
Prúd v závislosti od pracovného cyklu (MIG/MAG, MMA, TIG LIFT): 200 A pri 60 %, 154,9 A pri 100 %; referenčný čas 10 minút
Napätie naprázdno: 62 V
Priemery zváracích materiálov: drôt - 0,8 / 0,9 / 1,0 / 1,2 mm; elektródy MMA - 1,6–5 mm
Podávač drôtu: 2-valcový, s nastavením tlaku
Režimy riadenia: 2T, 4T, SPOT s nastavením času bodového zvárania
Funkcie MMA: HOT START a ARC FORCE – každá nastaviteľná od 0 do 10; VRD – zapínanie a vypínanie, znižuje napätie naprázdno na približne 20 V
Káble: napájací kábel vyvedený zo zadnej steny cez priechodku; prierez zobrazeného uzemňovacieho kábla - 1 × 25 mm²
Chladenie a ochrana: ventilátor, tepelná ochrana; trieda ochrany krytu IP21S
Rozmery zariadenia (D × Š × V): 37,5 × 17 × 29 cm
Čistá hmotnosť zariadenia: 5 kg
OBSAH SÚPRAVY
Poloautomatický zvárací stroj RED TECHNIC RTMSTF0172
Kábel s uzemňovacou svorkou (−): dĺžka 205 cm
Držiak elektródy MMA (+) s káblom: dĺžka 205 cm, priemer zástrčky 9 mm
Držiak zváracieho drôtu s káblom: dĺžka 250 cm
Kontaktný hrot: 0,9 mm
Kontaktný hrot: 0,8 mm
Obojstranný valec: 0,8 / 0,9
Zváračská maska
Kefa na troskové kladivo
Samotieniaci drôt FLUX E71T-GS: priemer 0,8 mm, cievka 0,45 kg
Univerzálny kľúč
Používateľská príručka
Originálne balenie
JEDNA ZVÁRACIA STROJ NA DIELENSKÉ PROJEKTY A OPRAVY
Od montáže oceľového rámu až po opravu upínacích prípravkov alebo konzol, RED TECHNIC RTMSTF0172 SYNERGY vám umožňuje prispôsobiť metódu zvárania danej úlohe bez toho, aby ste museli meniť celý stroj. Táto invertorová poloautomatická zváračka kombinuje MIG/MAG, drôt FLUX s vlastnou ochranou, MMA obalenú elektródu a TIG LIFT. Je to praktická voľba pre dielňu, ktorá okrem nových dizajnov vyrába aj zákazkové upínacie prípravky a vykonáva bežné opravy.
Synergický režim automaticky vyberá parametre, čím zjednodušuje prípravu na zváranie drôtom, zatiaľ čo LCD displej umožňuje odčítanie napätia a prúdu. Ak uprednostňujete prácu bez externej fľaše s ochranným plynom, môžete si zvoliť metódu FLUX. TIG LIFT na druhej strane rozširuje možnosti zariadenia o presné vedenie zvárania; vyžaduje si dodatočný TIG horák s ventilom a prívod plynu z regulátora fľaše priamo do horáka.
MIG/MAG ALEBO TAVIDLO BEZ VALCOV – VYBERTE SI SPÔSOB ZVÁRANIA DRÔTOM
Pri oprave konzoly alebo montáži oceľového rámu nie je potrebné zabezpečovať externý ochranný plyn. Metóda FLUX/FCAW používa samotieniaci drôt, takže stanica pre túto metódu zvárania nevyžaduje plynovú fľašu.
FLUX SYNERGY automaticky upravuje parametre, čím znižuje počet nastavení, ktoré je potrebné upravovať individuálne. To zjednodušuje prípravu zariadenia na ďalšiu úlohu a umožňuje vám rýchlejšie prejsť od nastavenia k pripojeniu.
MIG/MAG rozširuje svoje využitie o zváranie uhlíkových, legovaných a nehrdzavejúcich ocelí, ako aj hliníka a medi. Pri tejto metóde pracujete s externou ochrannou atmosférou plynu a vyberáte plyn a drôt podľa materiálu. Synergický režim MIG/MAG automaticky vyberá parametre, čo pomáha udržiavať konzistentné nastavenia od jedného spoja k druhému.
200 S JASNÝM DEFINOVANÝM PRACOVNÝM CYKLOM
200 A pri 60 % pracovnom cykle znamená 6 minút zvárania a 4 minúty prestávky počas 10-minútového referenčného obdobia. Pri 154,9 A je pracovný cyklus 100 %. Tieto hodnoty umožňujú vyhodnotiť zariadenie nielen podľa najvyššieho čísla na paneli, ale aj podľa dĺžky nasledujúcich pracovných období.
Pri výbere prúdu pre danú úlohu môžete zohľadniť požadované parametre zvárania aj pracovnú rýchlosť celej konštrukcie.
APLIKÁCIE V PRAXI
Konštrukcia rámu alebo stojana: Spojte pripravené oceľové profily do požadovaného tvaru. Body umožňujú najprv určiť polohu prvkov a potom pristúpiť k samotným zvarom.
Oprava konzoly: Pri opravárenských prácach si môžete vybrať medzi zváraním drôtom s vlastnou ochranou alebo zváraním obalenou elektródou v závislosti od charakteru pripojenia a prístupu k pracovnému priestoru.
Prispôsobte si svoj upínací prípravok: Pridajte k pripravenému obrobku oceľové očko, držiak alebo konektor. Rôzne metódy vám umožňujú používať jeden zdroj energie na rôzne úlohy, namiesto toho, aby ste boli obmedzení na jednu metódu zvárania.
PRISPÔSOBTE OVLÁDANIE DĹŽKE PRIPOJENIA
Tri režimy ovládania – 2T, 4T a SPOT – umožňujú prispôsobiť ovládanie spúšte danej úlohe: od krátkych spojov, cez dlhšie zvary, až po bodové upevnenie prvkov pred samotným zváraním.
2T vám poskytuje priamu kontrolu nad začiatkom a koncom zvaru: stlačením spúšte zvárate a uvoľnením ju dokončíte. Toto je praktická voľba pre krátke zvary, napríklad pri spájaní profilov, kde často zastavujete a premiestňujete horák.
4T vám umožňuje zvárať dlhšie bez neustáleho držania spúšte. Pri dlhých, rovných spojoch vám to uvoľní prst a umožní vám sústrediť sa na rovnomerné vedenie pištole a udržiavanie jej uhla k materiálu. Koniec zvaru môžete stále ovládať tlačidlom pištole.
Bodové zváranie SPOT s nastaviteľným časom bodového zvárania je užitočné na predbežné stehovanie komponentov, ako sú rohy rámu, pred vykonaním plných zvarov. Nastavíte si čas na vykonanie bodového zvárania namiesto toho, aby ste ho museli zakaždým merať pohybom prsta. To uľahčuje udržiavanie konzistentných časov stehovania a umiestnenie dielov voči sebe pred pokračovaním.
DRÔTOVÉ VEDENIE POD KONTROLOU
Dvojvalcový podávač zaisťuje rovnomerné podávanie drôtu a gombík umožňuje nastaviť tlak valčeka. Správne nastavenie tlaku pomáha znížiť preklzávanie a plynulo viesť drôt počas zvárania.
Zariadenie podporuje priemery 0,8 / 0,9 / 1,0 / 1,2 mm. Bočná klapka so západkou a dvoma spodnými pántami umožňuje prístup do komory. Podržaním tlačidla výberu priemeru sa aktivuje podávanie, čo uľahčuje vkladanie drôtu do vodidla počas nastavovania zvárania.
JEDNODUCHŠÍ ŠTART A LEPŠIA KONTROLA V MMA
Pri opravách a montážnych prácach vám zváranie obalenou elektródou umožňuje pracovať bez externého ochranného plynu. Tento model akceptuje elektródy s priemerom 1,6 – 5 mm a ponúka reguláciu prúdu MMA od 20 do 200 A, čo vám umožňuje zvoliť si nastavenie, ktoré najlepšie vyhovuje použitej elektróde a vytvorenému spoju.
Nemusíte len nastavovať zvárací prúd. Samostatné nastavenia pre začiatok zvárania a udržiavanie oblúka vám umožňujú prispôsobiť reakciu zariadenia umiestneniu elektródy:
HORÚCI ŠTART, nastaviteľný 0–10: Krátkodobo zvyšuje prúd pri zapálení oblúka, čím uľahčuje začatie zvárania. Namiesto použitia jednej pevnej úrovne môžete nastaviť silu tohto zosilnenia.
SILA ARC, nastaviteľná 0–10: Pomáha udržiavať oblúk pri zmene jeho dĺžky. Toto pomáha, keď sa vzdialenosť elektródy od materiálu mení počas jej pohybu.
Zapínanie a vypínanie VRD: Po zapnutí znižuje napätie naprázdno zo 62 V na približne 20 V, čím obmedzuje výstupné napätie, keď nezvárate.
Pri dlhších zvaroch je dôležitá aj povolená záťaž: pri MMA dosahuje zariadenie 200 A pri 60 % pracovnom cykle a 154,9 A pri 100 % pracovnom cykle. Pracovný cyklus sa vzťahuje na 10 minút – pri 200 A to znamená 6 minút zvárania a 4-minútovú prestávku na chladenie.
TIG ZDVIH PRE PRESNÉ VEDENIE ZVÁRU
Pri spájaní nehrdzavejúcej ocele a hliníka umožňuje TIG LIFT presné riadenie oblúka a nezávislé pridávanie prídavného materiálu. To je užitočné pre obrobky, kde je nevyhnutné presné zarovnanie zvaru pozdĺž hrán. Pracujete s netaviteľnou elektródou a prídavný materiál podávate samostatne, čo vám dáva priamu kontrolu nad miestom a rýchlosťou pridávania prídavného materiálu.
Zapálenie LIFT nastáva, keď sa elektróda dotkne materiálu a zdvihne ho. Rozsah nastavenia prúdu pre túto metódu je 15 – 200 A, čo umožňuje prispôsobenie hrúbke obrobku a typu spoja. Zváracie napätie TIG sa pohybuje od 10,6 do 18 V a polia prúdu a napätia na LCD displeji uľahčujú odčítanie parametrov.
Pri väčšom zaťažení nie je dôležitý len maximálny prúd, ale aj prevádzkový čas. Zariadenie dosahuje 200 A pri 60 % pracovnom cykle a 154,9 A pri 100 % pracovnom cykle. Pre referenčné obdobie 10 minút to znamená 6 minút zvárania a 4-minútovú prestávku pri 200 A, alebo prevádzku počas celého obdobia pri 154,9 A.
Zváranie TIG vyžaduje dodatočný horák s plynovým ventilom a prívodom plynu z regulátora fľaše priamo do horáka. Tento spôsob pripojenia sa oplatí zvážiť pri montáži pracoviska – samotný horák na drôtové zváranie nenahradí horák TIG.
ODPOJITEĽNÉ KÁBLE – JEDNODUCHŠIA INŠTALÁCIA A PREPRAVA
Keď skončíte, môžete odpojiť pracovné káble a zabaliť ich samostatne, namiesto toho, aby ste museli prenášať zváračku so všetkým pripojeným príslušenstvom. Pripojenia sa nachádzajú na prednej strane jednotky, takže prístup k nim nevyžaduje otváranie puzdra. Zváracia pištoľ s drôtom má samostatný dvojkolíkový konektor na ovládanie spúšte a napájacie zásuvky sú jasne označené symbolmi − a +.
Kábel horáka na drôtové zváranie je dlhý 250 cm, čo umožňuje jeho voľné vedenie pozdĺž obrobku na pracovnom stole. Uzemňovací kábel a kábel horáka MMA majú dĺžku 205 cm a zástrčka držiaka elektródy má priemer 9 mm. Tieto špecifické rozmery vám pomôžu naplánovať umiestnenie zariadenia vzhľadom na miesto zvárania a bod upevnenia uzemňovacej svorky.
OČÍTAJTE NAPÄTIE A PRÚD, NASTAVTE POSÚVANIE DRÔTU
LCD displej zobrazuje hodnoty napätia a prúdu a tlačidlá umožňujú výber metódy zvárania a režimu ovládania. Tlačidlo výberu metódy umožňuje prepínať medzi MIG/MAG, MMA a TIG LIFT. Dva gombíky upravujú napätie alebo prúd a podávanie drôtu, čo vám umožňuje prispôsobiť nastavenia zváranému spoju a sledovať ich na obrazovke počas zvárania.
Priehľadná chlopňa umožňuje vidieť panel, aj keď je zatvorený. Ak chcete zmeniť nastavenia, zdvihnite ju, čím odhalíte tlačidlá a ovládače.
5 KG, JEDNODUCHÝ PRENOS DO VAŠEJ ĎALŠEJ PRÁCE
Nie každú opravu je možné vykonať za jedným stolom. Čistá hmotnosť 5 kg a predĺžená horná rukoväť uľahčujú presunutie zdroja energie bližšie k pripravenému dielu a jeho odloženie po dokončení práce.
Zariadenie používa jednofázové striedavé napájanie 230 V, takže nevyžaduje trojfázové pripojenie.
IGBT TECHNOLÓGIA A TEPELNÁ OCHRANA
Invertorový systém IGBT efektívne premieňa energiu na zváranie a zároveň si zachováva kompaktný dizajn. RED TECHNIC RTMSTF0172 kombinuje zvárací prúd až 200 A s čistou hmotnosťou 5 kg – praktická kombinácia pri premiestňovaní zariadenia medzi stanicami.
Ventilátor v zadnej časti krytu je zodpovedný za chladenie zariadenia. Keď sa prekročí povolený prevádzkový čas pri zaťažení, tepelná ochrana vypne zváračku a ochráni ju pred ďalšou prevádzkou v takýchto podmienkach. Táto dodatočná ochrana elektroniky funguje v spojení so stanoveným pracovným cyklom zariadenia.
PREČO SI VYBRAŤ TENTO MODEL?
Toto je skvelá voľba pre tých, ktorí chcú vykonávať oceľové konštrukcie a opravy pomocou viacerých metód v jednom zariadení. Najväčší úžitok získate tam, kde sa úlohy líšia od krátkych bodových až po dlhšie zvary.
TAVIDLO bez externého plynu: pripravíte si pracovnú stanicu na prácu so samotieneným drôtom bez valca a redukcie potrebnej na ochranu plynom.
SYNERGIA TOKOV: Automatický výber parametrov znižuje manuálne nastavovanie pred začatím ďalšej úlohy.
MMA s HOT START a ARC FORCE: nastaviteľný zosilňovač pomáha zapáliť a udržať oblúk pri práci s obalenou elektródou.
2T, 4T a nastaviteľný SPOT: môžete si zvoliť spôsob ovládania pre bodové upevnenie prvkov a vytváranie dlhších spojení.
5 kg a horná rukoväť: zdroj napájania môžete presúvať medzi stanicami namiesto toho, aby ste všetky úlohy organizovali na jednom mieste.
OTÁZKY A ODPOVEDE
Čo by ste mali zvážiť pri výbere medzi FLUX a MMA?
FLUX používa drôt s vlastnou ochranou, ktorý je podávaný cez zariadenie a nevyžaduje žiadny externý plyn. MMA používa obalenú elektródu. Výber závisí od typu pripojenia, dostupnosti a prídavného materiálu, s ktorým chcete pracovať.
Aké priemery ďalších materiálov zariadenie podporuje?
Priemery drôtov sú 0,8 / 0,9 / 1,0 / 1,2 mm a rozmery elektród MMA sú 1,6 – 5 mm. Typ drôtu alebo elektródy sa vyberá na základe zváraného materiálu a metódy zvárania.
Je potrebný trojfázový prúd?
Nie. Zváračka pracuje s jednofázovým striedavým napätím 230 V. Zdanlivá spotreba energie pre každú metódu je uvedená v technických údajoch.
Znamená SPOT zváranie plechov tlakovými elektródami?
Nie. SPOT je bodové oblúkové zváranie s nastaviteľným časom expozície, nie odporové zváranie.
MIG/MAG a FLUX bez externého plynu | Automatický výber parametrov v synergickom režime | MMA a TIG LIFT | 200 A | Ovládanie 2T / 4T / SPOT | LCD s odčítaním napätia a prúdu | Jednofázové napájanie 230 V
Spojte oceľové profily, opravte konzolu a pripravte ďalší upevňovací prvok bez toho, aby ste museli organizovať svoj zvárací valec s vlastnou ochranou. Tento invertorový poloautomatický zvárací stroj kombinuje MIG/MAG, FLUX SYNERGY, MMA a TIG LIFT, čo vám dáva možnosť výberu metód v závislosti od úlohy a použitého zariadenia.
TAVIDLO bez externého plynu: menej dielov na prípravu na zváracej stanici vďaka drôtu s vlastnou ochranou.
Automatický výber parametrov: synergia uľahčuje nastavenie zariadenia pred začatím práce.
2T, 4T a SPOT: nastavenie ovládania pre krátke bodové zváranie a dlhšie zvarové úseky.
Nastaviteľná asistencia MMA: HOT START a ARC FORCE pomáhajú so spustením zvárania a udržaním oblúka.
5 kg a rukoväť na prenášanie: zariadenie môžete presunúť na miesto, kde je pripravený prvok na opravu.
TECHNICKÉ ÚDAJE
Metódy zvárania: MIG/MAG, FCAW (FLUX), MMA, TIG LIFT; synergia MIG/MAG a FLUX SYNERGY s automatickým výberom parametrov
Zvárané materiály: MIG/MAG - uhlíková, legovaná a nehrdzavejúca oceľ, hliník, meď; TIG LIFT - nehrdzavejúca oceľ a hliník
Napájanie: jednofázové, 230 V AC; menovitá frekvencia 50 Hz, prípustná 50–60 Hz; minimálny prierez inštalačného vodiča 2,5 mm²
Zdanlivá spotreba energie: MIG/MAG - 8,1 kVA; MMA - 9,4 kVA; TIG LIFT - 6,1 kVA
Odporúčaná sieťová ochrana: MIG/MAG - 35,1 A; MMA - 40,9 A; TIG LIFT - 26,3 A
Rozsah zváracieho prúdu a napätia: MIG/FLUX - 30-200 A, 15,5-24 V; MMA - 20-200 A, 20,8-28 V; TIG LIFT - 15-200 A, 10,6-18 V
Prúd v závislosti od pracovného cyklu (MIG/MAG, MMA, TIG LIFT): 200 A pri 60 %, 154,9 A pri 100 %; referenčný čas 10 minút
Napätie naprázdno: 62 V
Priemery zváracích materiálov: drôt - 0,8 / 0,9 / 1,0 / 1,2 mm; elektródy MMA - 1,6–5 mm
Podávač drôtu: 2-valcový, s nastavením tlaku
Režimy riadenia: 2T, 4T, SPOT s nastavením času bodového zvárania
Funkcie MMA: HOT START a ARC FORCE – každá nastaviteľná od 0 do 10; VRD – zapínanie a vypínanie, znižuje napätie naprázdno na približne 20 V
Káble: napájací kábel vyvedený zo zadnej steny cez priechodku; prierez zobrazeného uzemňovacieho kábla - 1 × 25 mm²
Chladenie a ochrana: ventilátor, tepelná ochrana; trieda ochrany krytu IP21S
Rozmery zariadenia (D × Š × V): 37,5 × 17 × 29 cm
Čistá hmotnosť zariadenia: 5 kg
OBSAH SÚPRAVY
Poloautomatický zvárací stroj RED TECHNIC RTMSTF0172
Kábel s uzemňovacou svorkou (−): dĺžka 205 cm
Držiak elektródy MMA (+) s káblom: dĺžka 205 cm, priemer zástrčky 9 mm
Držiak zváracieho drôtu s káblom: dĺžka 250 cm
Kontaktný hrot: 0,9 mm
Kontaktný hrot: 0,8 mm
Obojstranný valec: 0,8 / 0,9
Zváračská maska
Kefa na troskové kladivo
Samotieniaci drôt FLUX E71T-GS: priemer 0,8 mm, cievka 0,45 kg
Univerzálny kľúč
Používateľská príručka
Originálne balenie
JEDNA ZVÁRACIA STROJ NA DIELENSKÉ PROJEKTY A OPRAVY
Od montáže oceľového rámu až po opravu upínacích prípravkov alebo konzol, RED TECHNIC RTMSTF0172 SYNERGY vám umožňuje prispôsobiť metódu zvárania danej úlohe bez toho, aby ste museli meniť celý stroj. Táto invertorová poloautomatická zváračka kombinuje MIG/MAG, drôt FLUX s vlastnou ochranou, MMA obalenú elektródu a TIG LIFT. Je to praktická voľba pre dielňu, ktorá okrem nových dizajnov vyrába aj zákazkové upínacie prípravky a vykonáva bežné opravy.
Synergický režim automaticky vyberá parametre, čím zjednodušuje prípravu na zváranie drôtom, zatiaľ čo LCD displej umožňuje odčítanie napätia a prúdu. Ak uprednostňujete prácu bez externej fľaše s ochranným plynom, môžete si zvoliť metódu FLUX. TIG LIFT na druhej strane rozširuje možnosti zariadenia o presné vedenie zvárania; vyžaduje si dodatočný TIG horák s ventilom a prívod plynu z regulátora fľaše priamo do horáka.
MIG/MAG ALEBO TAVIDLO BEZ VALCOV – VYBERTE SI SPÔSOB ZVÁRANIA DRÔTOM
Pri oprave konzoly alebo montáži oceľového rámu nie je potrebné zabezpečovať externý ochranný plyn. Metóda FLUX/FCAW používa samotieniaci drôt, takže stanica pre túto metódu zvárania nevyžaduje plynovú fľašu.
FLUX SYNERGY automaticky upravuje parametre, čím znižuje počet nastavení, ktoré je potrebné upravovať individuálne. To zjednodušuje prípravu zariadenia na ďalšiu úlohu a umožňuje vám rýchlejšie prejsť od nastavenia k pripojeniu.
MIG/MAG rozširuje svoje využitie o zváranie uhlíkových, legovaných a nehrdzavejúcich ocelí, ako aj hliníka a medi. Pri tejto metóde pracujete s externou ochrannou atmosférou plynu a vyberáte plyn a drôt podľa materiálu. Synergický režim MIG/MAG automaticky vyberá parametre, čo pomáha udržiavať konzistentné nastavenia od jedného spoja k druhému.
200 S JASNÝM DEFINOVANÝM PRACOVNÝM CYKLOM
200 A pri 60 % pracovnom cykle znamená 6 minút zvárania a 4 minúty prestávky počas 10-minútového referenčného obdobia. Pri 154,9 A je pracovný cyklus 100 %. Tieto hodnoty umožňujú vyhodnotiť zariadenie nielen podľa najvyššieho čísla na paneli, ale aj podľa dĺžky nasledujúcich pracovných období.
Pri výbere prúdu pre danú úlohu môžete zohľadniť požadované parametre zvárania aj pracovnú rýchlosť celej konštrukcie.
APLIKÁCIE V PRAXI
Konštrukcia rámu alebo stojana: Spojte pripravené oceľové profily do požadovaného tvaru. Body umožňujú najprv určiť polohu prvkov a potom pristúpiť k samotným zvarom.
Oprava konzoly: Pri opravárenských prácach si môžete vybrať medzi zváraním drôtom s vlastnou ochranou alebo zváraním obalenou elektródou v závislosti od charakteru pripojenia a prístupu k pracovnému priestoru.
Prispôsobte si svoj upínací prípravok: Pridajte k pripravenému obrobku oceľové očko, držiak alebo konektor. Rôzne metódy vám umožňujú používať jeden zdroj energie na rôzne úlohy, namiesto toho, aby ste boli obmedzení na jednu metódu zvárania.
PRISPÔSOBTE OVLÁDANIE DĹŽKE PRIPOJENIA
Tri režimy ovládania – 2T, 4T a SPOT – umožňujú prispôsobiť ovládanie spúšte danej úlohe: od krátkych spojov, cez dlhšie zvary, až po bodové upevnenie prvkov pred samotným zváraním.
2T vám poskytuje priamu kontrolu nad začiatkom a koncom zvaru: stlačením spúšte zvárate a uvoľnením ju dokončíte. Toto je praktická voľba pre krátke zvary, napríklad pri spájaní profilov, kde často zastavujete a premiestňujete horák.
4T vám umožňuje zvárať dlhšie bez neustáleho držania spúšte. Pri dlhých, rovných spojoch vám to uvoľní prst a umožní vám sústrediť sa na rovnomerné vedenie pištole a udržiavanie jej uhla k materiálu. Koniec zvaru môžete stále ovládať tlačidlom pištole.
Bodové zváranie SPOT s nastaviteľným časom bodového zvárania je užitočné na predbežné stehovanie komponentov, ako sú rohy rámu, pred vykonaním plných zvarov. Nastavíte si čas na vykonanie bodového zvárania namiesto toho, aby ste ho museli zakaždým merať pohybom prsta. To uľahčuje udržiavanie konzistentných časov stehovania a umiestnenie dielov voči sebe pred pokračovaním.
DRÔTOVÉ VEDENIE POD KONTROLOU
Dvojvalcový podávač zaisťuje rovnomerné podávanie drôtu a gombík umožňuje nastaviť tlak valčeka. Správne nastavenie tlaku pomáha znížiť preklzávanie a plynulo viesť drôt počas zvárania.
Zariadenie podporuje priemery 0,8 / 0,9 / 1,0 / 1,2 mm. Bočná klapka so západkou a dvoma spodnými pántami umožňuje prístup do komory. Podržaním tlačidla výberu priemeru sa aktivuje podávanie, čo uľahčuje vkladanie drôtu do vodidla počas nastavovania zvárania.
JEDNODUCHŠÍ ŠTART A LEPŠIA KONTROLA V MMA
Pri opravách a montážnych prácach vám zváranie obalenou elektródou umožňuje pracovať bez externého ochranného plynu. Tento model akceptuje elektródy s priemerom 1,6 – 5 mm a ponúka reguláciu prúdu MMA od 20 do 200 A, čo vám umožňuje zvoliť si nastavenie, ktoré najlepšie vyhovuje použitej elektróde a vytvorenému spoju.
Nemusíte len nastavovať zvárací prúd. Samostatné nastavenia pre začiatok zvárania a udržiavanie oblúka vám umožňujú prispôsobiť reakciu zariadenia umiestneniu elektródy:
HORÚCI ŠTART, nastaviteľný 0–10: Krátkodobo zvyšuje prúd pri zapálení oblúka, čím uľahčuje začatie zvárania. Namiesto použitia jednej pevnej úrovne môžete nastaviť silu tohto zosilnenia.
SILA ARC, nastaviteľná 0–10: Pomáha udržiavať oblúk pri zmene jeho dĺžky. Toto pomáha, keď sa vzdialenosť elektródy od materiálu mení počas jej pohybu.
Zapínanie a vypínanie VRD: Po zapnutí znižuje napätie naprázdno zo 62 V na približne 20 V, čím obmedzuje výstupné napätie, keď nezvárate.
Pri dlhších zvaroch je dôležitá aj povolená záťaž: pri MMA dosahuje zariadenie 200 A pri 60 % pracovnom cykle a 154,9 A pri 100 % pracovnom cykle. Pracovný cyklus sa vzťahuje na 10 minút – pri 200 A to znamená 6 minút zvárania a 4-minútovú prestávku na chladenie.
TIG ZDVIH PRE PRESNÉ VEDENIE ZVÁRU
Pri spájaní nehrdzavejúcej ocele a hliníka umožňuje TIG LIFT presné riadenie oblúka a nezávislé pridávanie prídavného materiálu. To je užitočné pre obrobky, kde je nevyhnutné presné zarovnanie zvaru pozdĺž hrán. Pracujete s netaviteľnou elektródou a prídavný materiál podávate samostatne, čo vám dáva priamu kontrolu nad miestom a rýchlosťou pridávania prídavného materiálu.
Zapálenie LIFT nastáva, keď sa elektróda dotkne materiálu a zdvihne ho. Rozsah nastavenia prúdu pre túto metódu je 15 – 200 A, čo umožňuje prispôsobenie hrúbke obrobku a typu spoja. Zváracie napätie TIG sa pohybuje od 10,6 do 18 V a polia prúdu a napätia na LCD displeji uľahčujú odčítanie parametrov.
Pri väčšom zaťažení nie je dôležitý len maximálny prúd, ale aj prevádzkový čas. Zariadenie dosahuje 200 A pri 60 % pracovnom cykle a 154,9 A pri 100 % pracovnom cykle. Pre referenčné obdobie 10 minút to znamená 6 minút zvárania a 4-minútovú prestávku pri 200 A, alebo prevádzku počas celého obdobia pri 154,9 A.
Zváranie TIG vyžaduje dodatočný horák s plynovým ventilom a prívodom plynu z regulátora fľaše priamo do horáka. Tento spôsob pripojenia sa oplatí zvážiť pri montáži pracoviska – samotný horák na drôtové zváranie nenahradí horák TIG.
ODPOJITEĽNÉ KÁBLE – JEDNODUCHŠIA INŠTALÁCIA A PREPRAVA
Keď skončíte, môžete odpojiť pracovné káble a zabaliť ich samostatne, namiesto toho, aby ste museli prenášať zváračku so všetkým pripojeným príslušenstvom. Pripojenia sa nachádzajú na prednej strane jednotky, takže prístup k nim nevyžaduje otváranie puzdra. Zváracia pištoľ s drôtom má samostatný dvojkolíkový konektor na ovládanie spúšte a napájacie zásuvky sú jasne označené symbolmi − a +.
Kábel horáka na drôtové zváranie je dlhý 250 cm, čo umožňuje jeho voľné vedenie pozdĺž obrobku na pracovnom stole. Uzemňovací kábel a kábel horáka MMA majú dĺžku 205 cm a zástrčka držiaka elektródy má priemer 9 mm. Tieto špecifické rozmery vám pomôžu naplánovať umiestnenie zariadenia vzhľadom na miesto zvárania a bod upevnenia uzemňovacej svorky.
OČÍTAJTE NAPÄTIE A PRÚD, NASTAVTE POSÚVANIE DRÔTU
LCD displej zobrazuje hodnoty napätia a prúdu a tlačidlá umožňujú výber metódy zvárania a režimu ovládania. Tlačidlo výberu metódy umožňuje prepínať medzi MIG/MAG, MMA a TIG LIFT. Dva gombíky upravujú napätie alebo prúd a podávanie drôtu, čo vám umožňuje prispôsobiť nastavenia zváranému spoju a sledovať ich na obrazovke počas zvárania.
Priehľadná chlopňa umožňuje vidieť panel, aj keď je zatvorený. Ak chcete zmeniť nastavenia, zdvihnite ju, čím odhalíte tlačidlá a ovládače.
5 KG, JEDNODUCHÝ PRENOS DO VAŠEJ ĎALŠEJ PRÁCE
Nie každú opravu je možné vykonať za jedným stolom. Čistá hmotnosť 5 kg a predĺžená horná rukoväť uľahčujú presunutie zdroja energie bližšie k pripravenému dielu a jeho odloženie po dokončení práce.
Zariadenie používa jednofázové striedavé napájanie 230 V, takže nevyžaduje trojfázové pripojenie.
IGBT TECHNOLÓGIA A TEPELNÁ OCHRANA
Invertorový systém IGBT efektívne premieňa energiu na zváranie a zároveň si zachováva kompaktný dizajn. RED TECHNIC RTMSTF0172 kombinuje zvárací prúd až 200 A s čistou hmotnosťou 5 kg – praktická kombinácia pri premiestňovaní zariadenia medzi stanicami.
Ventilátor v zadnej časti krytu je zodpovedný za chladenie zariadenia. Keď sa prekročí povolený prevádzkový čas pri zaťažení, tepelná ochrana vypne zváračku a ochráni ju pred ďalšou prevádzkou v takýchto podmienkach. Táto dodatočná ochrana elektroniky funguje v spojení so stanoveným pracovným cyklom zariadenia.
PREČO SI VYBRAŤ TENTO MODEL?
Toto je skvelá voľba pre tých, ktorí chcú vykonávať oceľové konštrukcie a opravy pomocou viacerých metód v jednom zariadení. Najväčší úžitok získate tam, kde sa úlohy líšia od krátkych bodových až po dlhšie zvary.
TAVIDLO bez externého plynu: pripravíte si pracovnú stanicu na prácu so samotieneným drôtom bez valca a redukcie potrebnej na ochranu plynom.
SYNERGIA TOKOV: Automatický výber parametrov znižuje manuálne nastavovanie pred začatím ďalšej úlohy.
MMA s HOT START a ARC FORCE: nastaviteľný zosilňovač pomáha zapáliť a udržať oblúk pri práci s obalenou elektródou.
2T, 4T a nastaviteľný SPOT: môžete si zvoliť spôsob ovládania pre bodové upevnenie prvkov a vytváranie dlhších spojení.
5 kg a horná rukoväť: zdroj napájania môžete presúvať medzi stanicami namiesto toho, aby ste všetky úlohy organizovali na jednom mieste.
OTÁZKY A ODPOVEDE
Čo by ste mali zvážiť pri výbere medzi FLUX a MMA?
FLUX používa drôt s vlastnou ochranou, ktorý je podávaný cez zariadenie a nevyžaduje žiadny externý plyn. MMA používa obalenú elektródu. Výber závisí od typu pripojenia, dostupnosti a prídavného materiálu, s ktorým chcete pracovať.
Aké priemery ďalších materiálov zariadenie podporuje?
Priemery drôtov sú 0,8 / 0,9 / 1,0 / 1,2 mm a rozmery elektród MMA sú 1,6 – 5 mm. Typ drôtu alebo elektródy sa vyberá na základe zváraného materiálu a metódy zvárania.
Je potrebný trojfázový prúd?
Nie. Zváračka pracuje s jednofázovým striedavým napätím 230 V. Zdanlivá spotreba energie pre každú metódu je uvedená v technických údajoch.
Znamená SPOT zváranie plechov tlakovými elektródami?
Nie. SPOT je bodové oblúkové zváranie s nastaviteľným časom expozície, nie odporové zváranie.